リードタイムの短縮、人手への依存の低減、機械稼働率の向上に対するプレッシャーが高まる中、自動化はCNC加工における重要なテーマとなっています。よく寄せられる質問の一つが、従来のシングルパレット構成から自動マルチパレットチェンジャーシステムへのアップグレードが、本当に投資に見合うのかという点です。
ロータリーテーブルと自動化対応の加工ソリューションを専門とする台湾のメーカーとして、PARKSONは実際の生産現場でこの判断を検討しているメーカーと日常的に協力しています。本記事では、実際の製造の観点から両方式を比較し、自動マルチパレットチェンジャーシステムが目に見える価値をもたらすのはどのような場合か、そしてシングルパレット構成で十分な場合はどのようなときかを、意思決定者の皆様にご理解いただけるよう解説します。
違いを理解する:シングルパレットと自動マルチパレットチェンジャーシステム
シングルパレット構成では、部品の取り付け・取り外しや治具の交換を行うたびに、CNC機械の加工を停止する必要があります。この方式はシンプルでコスト効率に優れていますが、機械稼働率は段取り時間とオペレーターの対応可否によって直接制限されます。
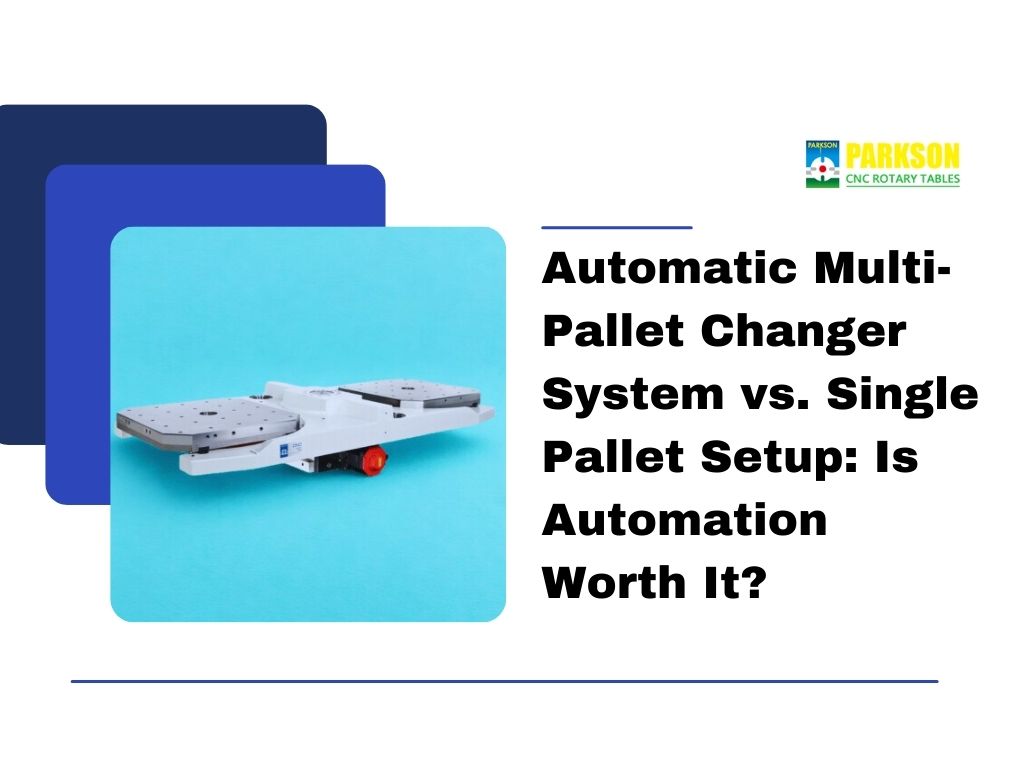
自動マルチパレットチェンジャーシステムでは、あるパレットで加工を続けている間に、機外で複数のパレットを準備することができます。パレットは自動的に交換されるため、連続またはほぼ連続した稼働が可能となり、アイドル時間を大幅に削減できます。
生産性の比較:最大の差が生じるポイント
両方式の最も顕著な違いは、主軸稼働率にあります。
シングルパレット構成の場合:
- ワークの取り付け・取り外しのたびに加工が停止する
- 段取り時間が実加工時間を直接減少させる
- 無人運転や夜間運転の実現が難しい
自動マルチパレットチェンジャーシステムの場合:
- 加工と段取りを同時に行える
- サイクル間のアイドル時間を最小限に抑えられる
- 長時間の無人運転が可能
頻繁な段取り替えや複雑なワークを扱うメーカーにとって、生産性の差はすぐに大きなものとなります。
人手への依存と人材確保の課題
人材の確保と人件費は、世界の製造業においてますます大きな懸念事項となっています。
シングルパレット構成:
- パレット交換のたびにオペレーターが必要
- 生産中の熟練作業者への依存度が高まる
- 人員の確保状況が変動すると、生産拡大が制限される
自動マルチパレットチェンジャーシステム:
- 加工中のオペレーターの介入を削減
- 1人のオペレーターで複数台の機械を監視可能
- ライトアウト(無人)生産や少人数監視での生産に対応
この転換により、長期的な人手不足の負担を軽減しながら、生産の安定性を高めることができます。
多品種少量生産への柔軟性
現在、多くのCNC加工工場が多品種少量生産のモデルで稼働しています。
シングルパレット構成:
- 頻繁な治具交換への対応が難しい
- 短期の生産ロットでボトルネックが発生する
- 時間的制約の中で段取りミスのリスクが高まる
自動マルチパレットチェンジャーシステム:
- 異なる種類の部品を並行して加工できる
- 治具を機外で準備できる
- 効率を犠牲にすることなく、スケジュールの柔軟性を向上
ジョブショップや受託加工メーカーにとって、この柔軟性はしばしば決定的な優位性となります。
コストの考察:投資と長期的なリターン
シングルパレット構成は初期コストが低いものの、長期的には隠れたコストが発生することが少なくありません。
シングルパレット構成:
- 初期投資が低い
- 累積的なダウンタイムコストが高い
- 拡張性と自動化の可能性が限られる
自動マルチパレットチェンジャーシステム:
- 初期投資が高い
- 機械稼働率の向上により投資回収が早い
- 将来の自動化アップグレードに対応できる拡張可能なプラットフォーム
設備のライフサイクル全体で評価すると、マルチパレットシステムの方が高い投資収益率をもたらすことが多くあります。
ロータリーテーブルおよび多軸加工との統合
自動化は、高度な位置決めシステムと組み合わせることで、その潜在能力を最大限に発揮します。
自動マルチパレットチェンジャーシステムは、以下と統合することができます。
- CNCロータリーテーブル
- 4軸・5軸加工用のチルト式ロータリーテーブル
- ゼロポイントクランプシステム
- マルチステーションまたはセル型の生産レイアウト
この統合により、個々の機械は孤立したワークステーションではなく、フレキシブルな製造セルへと生まれ変わります。
シングルパレットと自動マルチパレットチェンジャーシステムの比較
以下の表は、生産および運用の観点から主な違いをまとめたものです。
| 評価項目 | シングルパレット構成 | 自動マルチパレットチェンジャーシステム |
|---|---|---|
| 機械稼働率 | 段取り時間とワーク着脱時間により制限される | 連続加工による高い稼働率 |
| 段取り効率 | 機械停止中に段取りを実施 | 加工中に機外で治具を準備 |
| 人手への依存度 | 高い – 段取り替えのたびにオペレーターが必要 | 低減 – 1人のオペレーターで複数台の機械を管理可能 |
| 生産の柔軟性 | 長期にわたる安定した量産に最適 | 多品種少量生産に最適 |
| 無人運転 | 導入が難しい | ライトアウト加工に適している |
| 拡張性 | 拡張性が限られる | FMSや自動化セルへの拡張が可能 |
| 初期投資 | 低い | 高い |
| 長期的なROI | アイドル時間により低い | 生産性の向上により高い |
自動化が適しているのはどのような場合か?
自動マルチパレットチェンジャーシステムへのアップグレードが特に有効なのは、次のような場合です。
- 段取り時間が総サイクルタイムの大部分を占めている
- 部品や治具の交換が頻繁に発生する
- 無人運転や長時間運転が戦略的な目標である
- 機械稼働率が重要業績評価指標(KPI)である
- 将来的にFMSやスマート製造への拡張を計画している
段取り替えが少なく、長期にわたる安定した量産であれば、シングルパレット構成でも十分な場合があります。しかし、複雑さが増すにつれて、自動化はすぐに競争上の必須条件となります。
よくある質問(FAQ)
1. 自動マルチパレットチェンジャーシステムでは、通常いくつのパレットが使用されますか?
一般的な構成は2~8パレットです。生産の複雑さや無人運転の要件に応じて、より多くのパレットに対応する大型システムもあります。
2. マルチパレットチェンジャーは小ロット生産に適していますか?
はい。機外での治具準備によりダウンタイムが大幅に削減されるため、多品種少量生産で最も大きなメリットが得られることが多くあります。
3. マルチパレットシステムを導入するには、既存のCNC機械を入れ替える必要がありますか?
必ずしもその必要はありません。多くのシステムは既存のCNC機械と統合できるよう設計されており、特にロータリーテーブルや自動化対応構成と組み合わせる場合に有効です。
4. パレットの位置決め精度は加工品質にどのように影響しますか?
高い繰り返し精度により基準の位置合わせが一貫して保たれ、複数のパレットや無人サイクル全体にわたって加工精度を維持できます。
5. マルチパレットシステムは4軸・5軸加工と組み合わせることができますか?
はい。ロータリーテーブルやチルト式ロータリーテーブルと統合され、フレキシブルな4軸・5軸加工セルを構成するケースが多くあります。
6. 工場はどのような場合にシングルパレット構成からのアップグレードを検討すべきですか?
段取り時間がボトルネックになっている場合、人員の確保が難しい場合、または将来の自動化が生産戦略の一部となっている場合です。
自動化対応ソリューションに対するPARKSONの考え方
PARKSONは、剛性、繰り返し位置決め精度、システムレベルでの統合を重視して自動マルチパレットチェンジャーシステムを設計しています。PARKSONはパレットチェンジャーを単体の付属品として扱うのではなく、ロータリーテーブルや多軸加工ソリューションとのシームレスな統合を重視しています。
このシステム志向のアプローチにより、メーカーは手作業による段取りから自動化生産へと、管理された、拡張性のある、将来を見据えた形で移行することができます。
まとめ:自動マルチパレットチェンジャーシステムは投資する価値があるか?
答えは生産目標によって異なりますが、多くのメーカーにとって、自動化はもはや選択肢ではなくなっています。
シングルパレット構成と比較して、自動マルチパレットチェンジャーシステムは次のようなメリットをもたらします。
- より高い機械稼働率
- 人手への依存の低減
- 複雑なスケジューリングへの高い柔軟性
- スマート製造に向けた確かな基盤
戦略的に評価すれば、自動化は単なる設備のアップグレードではなく、長期的な競争優位性となります。
PARKSONで自動化戦略をアップグレード
PARKSONは、CNCの生産性を高め、将来の製造業の成長を支える自動化対応ソリューションを提供しています。自動マルチパレットチェンジャーシステムをお客様の加工環境にどのように導入できるか、ぜひ当社の技術チームにお問い合わせください。