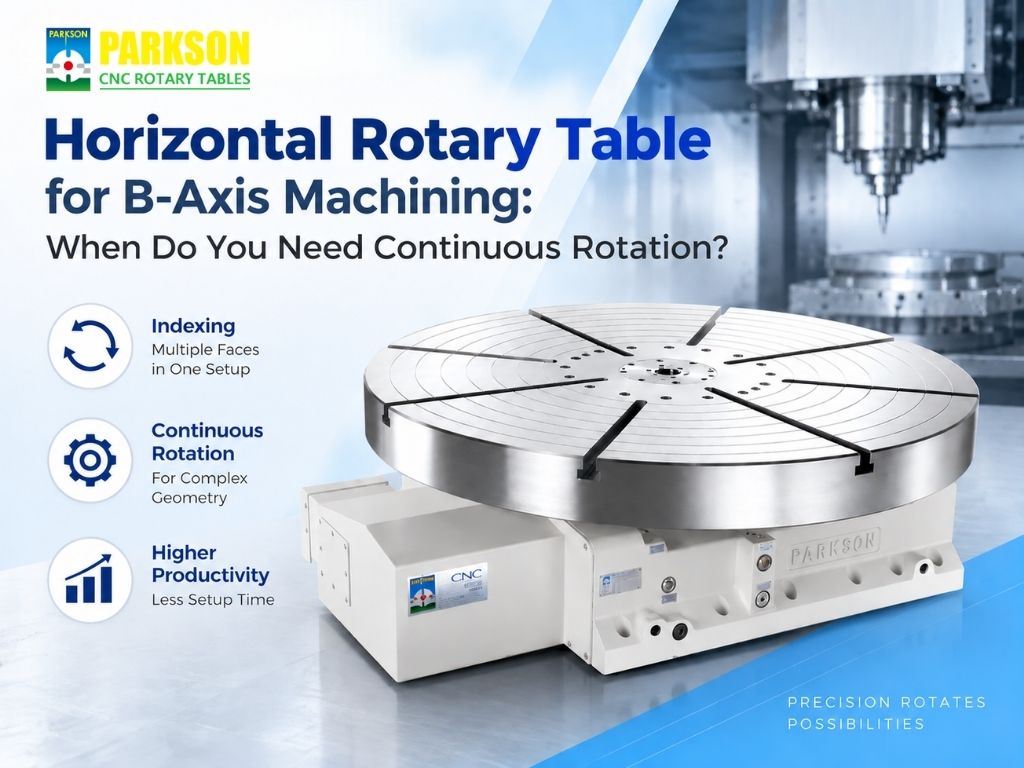
CNC工作機械用の横型ロータリーテーブルを選定する際、最も重要な検討事項の一つは、単にテーブルサイズや積載能力だけではありません。加工中にB軸が実際にどのように使われるのかも、メーカーとして明確にしておく必要があります。
ワークは、いくつかの固定角度に回転してから再び切削を始めるだけでよいのでしょうか。それとも、X・Y・Z軸が加工している間も、回転軸が連続的に動く必要があるのでしょうか。
この2つはまったく異なる要件です。
多くの角物部品では、ワークを90°、180°、またはその他のプログラムされた角度に位置決めするだけで十分な場合があります。しかし、より複雑な部品では、曲面や複雑な輪郭、あるいは固定角度の位置決めだけでは効率よく加工できない形状を加工するために、切削中に協調した回転運動が必要になることがあります。
そのため、B軸の割出しと連続回転の違いを理解することは、横型ロータリーテーブルを選定するうえで重要なステップとなります。
目次
- 横型ロータリーテーブルにおけるB軸の役割とは?
- B軸割出しと連続回転:何が違うのか?
- B軸割出しで十分なのはどのような場合か?
- B軸の連続回転が本当に必要なのはどのような場合か?
- ワンチャッキング加工が重要な理由
- 重要な仕様は連続回転だけではない
- 重量ワークには必ず連続回転が必要か?
- 機械に必要なB軸機能の判断方法
- PARKSONの横型CNCロータリーテーブルソリューション
- FAQ:B軸加工用横型ロータリーテーブル
横型ロータリーテーブルにおけるB軸の役割とは?
横型の加工構成において、B軸はワークの回転位置決めを制御します。異なる加工面にアクセスするために部品の取り外しと再クランプを繰り返す代わりに、ロータリーテーブルがCNCプログラムに従ってワークの向きを変えます。
PARKSONの横型CNCロータリーテーブルシリーズは、等分割、不等分割、連続回転加工に対応しており、機械構成や生産要件に応じて、B軸をさまざまな加工戦略に活用できます。
例えば、あるワークでは、複数の面に穴あけ、フライス加工、ボーリングを行うために、いくつかの固定位置の間で回転するだけで済む場合があります。一方、別の用途では、切削工程全体を通じてB軸が機械の直線軸と一緒に回転する必要があることもあります。
ここから重要な区別が生まれます。
B軸の位置決めは、ワークをどこに置くかを機械に指示するものです。B軸の連続加工は、回転運動そのものを切削経路の一部にするものです。
一般に、部品形状や加工の複雑さが増すほど、後者の要件がより重要になります。
B軸割出しと連続回転:何が違うのか?
違いを理解する最も簡単な方法は、工具が切削している間にロータリーテーブルが何をしているかを見ることです。
従来の割出しでは、テーブルはプログラムされた角度位置まで回転して停止します。軸が所定の位置に到達して固定された後に加工が行われます。その後、次の工程のためにテーブルを別の角度へ移動させることができます。
B軸の連続加工では、回転運動が機械の直線軸とともに加工プロセスに参加できます。
| 加工要件 | B軸割出し | B軸連続回転 |
|---|---|---|
| 回転運動 | プログラムされた位置間を移動 | 加工中に動作可能 |
| 一般的な位置決め | 固定角度 | 連続的に変化する角度 |
| 多面加工 | 可能 | 可能 |
| 複雑な輪郭加工 | 固定位置による制約あり | 協調輪郭加工により適している |
| CNCの協調 | 位置決め、加工、再位置決め | 回転軸と直線軸が協調動作可能 |
| 一般的なワーク要件 | 複数の加工可能な面 | 複雑な形状や曲面 |
| 選定の優先事項 | 位置決めとクランプ | 位置決めに加えて協調回転運動 |
どちらの方式が一概に優れているというわけではありません。
正しい選択は、部品の形状が切削中の回転運動を実際に必要とするかどうかによって決まります。
B軸割出しで十分なのはどのような場合か?
横型加工用途の大部分では、連続回転は必要ない場合があります。
4つの異なる面にボーリング、穴あけ、フライス加工が必要なギヤボックスハウジングを例に考えてみましょう。各加工部位にワークを固定角度へ回転させるだけでアクセスできるのであれば、加工は次のようなシンプルな手順で進められます。
第1面を加工 → テーブルを回転 → 次の位置でロック → 第2面を加工 → 繰り返し。
主な利点は、ワークの取り外しと再クランプを繰り返すことなく、部品の複数の面を仕上げられることです。
これは、大型のワークや取り扱いが難しい部品において特に大きな価値があります。段取りが1回増えるごとに時間がかかり、位置ずれが生じる機会も増えるためです。
このような場合、購入判断では、連続加工機能があるからという理由だけで仕様に盛り込むのではなく、テーブル寸法、ワークと治具の荷重、剛性、位置決め要件、クランプ方式、機械との適合性といった要素を重視すべきです。
手作業による再位置決めを減らし、より少ない段取りで複数面を加工することが主な目的であれば、 第4軸ロータリーテーブルは本当に必要か?CNC加工現場のための実践ガイド もあわせてご覧ください。
B軸の連続回転が本当に必要なのはどのような場合か?
固定角度の位置決めでは必要な形状を効率よく加工できない場合に、B軸の連続回転機能が重要になります。
これは、切削経路全体を通じて、工具とワークの相対関係が変化し続ける必要がある場合に最も当てはまります。回転軸は、ある角度まで回転して停止するのではなく、プログラムされた加工動作の能動的な一部となります。
例えば、PARKSONのHMCシリーズは、機械のX/Y/Z軸と連動した同時加工を行えるよう設計されており、曲面やその他の複雑なワークを含む用途に対応できます。
連続回転加工を検討する価値がある代表的なケースは次のとおりです。
- 曲面や輪郭面
- 複雑なワーク形状
- 連続的に変化する角度にまたがって配置された加工部位
- 直線運動と回転運動の協調を必要とする加工戦略
- そうしなければ従来の段取りを複数回必要とする部品
したがって、重要な問いは「より高度なロータリーテーブルが欲しいか?」ではありません。
重要なのは次の問いです。
「自社の工具経路では、材料を除去している間にB軸が動く必要があるか?」
答えが「はい」であれば、連続回転機能は重要な選定要件となります。
ワンチャッキング加工が重要な理由
B軸を割出しに使う場合でも連続加工に使う場合でも、横型ロータリーテーブルを導入する大きな理由の一つは、1回の段取りでワークのより多くの面を加工できることです。
部品を取り外し、再位置決めし、芯出しし、再度クランプするたびに、非切削時間が増えます。また、ワーク基準を再設定する必要があるため、複数回の段取りはばらつきのもう一つの原因にもなり得ます。
適切に統合された横型ロータリーテーブルがあれば、CNC工作機械自体がワークの向きを変えることができます。
PARKSONのHMCシリーズは、1回の段取りで多面加工を行うことができ、ワークの積み降ろし作業を減らすとともに、繰り返しのワーク保持によって生じ得る加工誤差の低減に役立ちます。
B軸システムを評価するメーカーにとって、これは重要なポイントです。ロータリーテーブルの価値は、単に回転精度の高さだけでなく、加工プロセス全体をどれだけ簡素化できるかによって評価すべきです。
重要な仕様は連続回転だけではない
特に複雑な加工用途を評価する場合、B軸の連続回転機能を主な選定基準にしたくなるかもしれません。しかし実際には、ロータリーテーブルは実際の切削条件の下で確実に性能を発揮する必要があります。
大型のワークは、ロータリーテーブルにアキシアル荷重、ラジアル荷重、転倒モーメントを生じさせます。テーブルは完成部品だけでなく加工負荷全体を支えるため、治具の重量も考慮しなければなりません。
剛性も同様に重要です。ロータリーテーブルが必要な動きを提供できたとしても、切削工具が切削力を発生させている間、システム全体が安定を保つ必要があります。
例えば、PARKSONのHMC-801とHMC-1000は、アキシアル荷重、ラジアル荷重、転倒荷重に耐えるよう設計された軸受構造を採用しています。どちらのモデルも横中ぐりフライス盤向けで、同期切削加工に対応しています。
つまり、B軸の選定では、動作要件、ワークサイズ、治具荷重、切削条件、テーブル構造、機械への統合を総合的に考慮する必要があります。
大型ワークや厳しい切削条件を伴う用途では、回転運動は選定プロセスの一部にすぎません。積載能力、剛性、伝動方式、その他の重切削向け選定要素について詳しくは、 重切削加工用途に適したCNCロータリーテーブルの選び方 をご覧ください。
重量ワークには必ず連続回転が必要か?
いいえ。重切削加工とB軸連続加工を同じ要件として扱うべきではありません。
非常に大型の部品では、大きなテーブルサイズ、荷重支持、強力なロック、構造剛性が必要でも、加工位置はいくつかの固定位置だけで済む場合があります。そのような場合は、連続回転よりも重切削向けの位置決めソリューションのほうが重要になることがあります。
PARKSONのHMDシリーズは、この違いをよく示しています。例えばHMD-2500は、重切削に耐えられるよう、大型のベベルギヤとダブルギヤ伝動、油圧ロック、90度位置決めピン機構を採用しています。その製品情報では、HMCモデルで説明されている同期加工ではなく、非同期の切削加工と記載されています。
このため、メーカーは単一の仕様だけで横型ロータリーテーブルを選定することを避けるべきです。
より良い出発点は、まず加工プロセスを定義することです。
何を回転させる必要があるのか?重量はどれくらいか?どの角度で加工するのか?切削中に軸は動くのか?システムにはどのような切削力がかかるのか?
これらの答えによって、適切なテーブル構成をはるかに効果的に絞り込むことができます。
機械に必要なB軸機能の判断方法
横型ロータリーテーブルを問い合わせる前に、要件を実用的な3つのレベルに分けて整理することができます。
レベル1:固定角度の位置決め
あらかじめ決められた角度の間でワークを回転させ、複数の面にアクセスすることが主な目的である場合は、この方式を選択します。
テーブルがワークを位置決めして停止し、その後に加工が行われます。
レベル2:柔軟な角度位置決め
90°や180°といった標準的な位置だけでなく、多数の異なるプログラム角度が必要な部品の場合に有効です。
B軸により位置決めの自由度は高まりますが、切削は主に所定の位置に到達した後に行われます。
レベル3:B軸連続加工
回転軸がX/Y/Z軸の動きとともに加工経路に直接参加する必要がある場合に適しています。
これは、曲面や複雑な輪郭、その他固定角度の割出しだけでは効率よく加工できない形状と最も密接に関係する要件です。
実際の工程がこの3つのレベルのどれに当てはまるかを明確にすることで、回転軸の仕様不足を防ぐとともに、用途に必要のない機能に費用をかけることも避けられます。
高速回転運動や、より高度な同時加工が必要な用途では、駆動方式もまた重要な検討事項となります。2つの技術の違いについては、 CNCロータリーテーブルの進化:ウォームギヤ駆動からダイレクトドライブ方式へ をご覧ください。
PARKSONの横型CNCロータリーテーブルソリューション
PARKSONは、さまざまな加工要件に対応する複数の横型CNCロータリーテーブル構成を提供しています。HMCシリーズ、HMDシリーズ、HMG3シリーズ、FMH(B) 2パレットシリーズ、FMHG 2パレットシリーズなどがあります。
HMCシリーズは、幅広い横型加工要件に対応する多様なテーブルサイズをそろえており、位置決め加工に加えて、他のCNC軸との協調加工にも対応しています。
PARKSONのその他の横型ロータリーテーブル構成は、重切削向けの位置決めや2パレット構成など、異なる生産上の優先事項に対応しています。
テーブルサイズだけで選定するのではなく、機械の種類、ワーク寸法、治具重量、加工負荷、必要なB軸の動き、位置決め要件、そして同時加工が必要かどうかといった情報を提供することをお勧めします。
これにより、実際の加工プロセスに合った横型ロータリーテーブル構成を見つけやすくなります。
FAQ:B軸加工用横型ロータリーテーブル
B軸連続加工はどのような場合に選ぶべきですか?
必要な工具経路が固定角度の割出しだけでは効率よく完了できない場合は、B軸連続加工を検討すべきです。これは特に、曲面、複雑な輪郭、あるいは直線軸が加工している間にワークの向きを連続的に変える必要がある加工部位に当てはまります。
連続回転を仕様に盛り込む前に、実際の部品形状とCNC工具経路を確認し、回転運動が切削中に必要なのか、それとも加工工程の間だけでよいのかを判断すべきです。
大型ワークや重量ワークにはB軸の連続回転が必要ですか?
必ずしもそうではありません。ワークのサイズや重量によって、連続回転が必要かどうかが自動的に決まるわけではありません。
大型または重量のある部品でも、ボーリング、フライス加工、穴あけのためにいくつかの固定角度に位置決めするだけで済む場合があります。このような場合、連続回転運動よりも、積載能力、テーブル剛性、ロック能力、軸受構造、切削力への耐性のほうが重要な選定要素となることがあります。
B軸の連続回転機能は、ワーク重量だけでなく、加工経路に基づいて選定すべきです。
横型ロータリーテーブルを選定する際、どのような情報を提供すべきですか?
適切な横型ロータリーテーブルを選定するには、必要なテーブルサイズ以外の情報も提供する必要があります。重要な情報には、CNC工作機械の種類、ワークの寸法と重量、治具の寸法と重量、必要な加工角度、切削条件、位置決め要件、想定されるB軸の動きが含まれます。
最も重要なのは、B軸が工程間でワークを再位置決めするだけでよいのか、それとも加工中に連続的に動く必要があるのかを明確にすることです。この区別により、位置決め重視のソリューションとB軸連続加工ソリューションのどちらがより適しているかを判断しやすくなります。
関連記事
第4軸ロータリーテーブルは本当に必要か?CNC加工現場のための実践ガイド
回転軸を追加することで、手作業による再位置決めを減らし、多面加工を簡素化し、CNC工作機械の稼働率を向上できるのはどのような場合かを解説します。
重切削加工用途に適したCNCロータリーテーブルの選び方
ロータリーテーブルの積載能力、剛性、切削力、加工安定性が重要になる場合に考慮すべき主な要素を紹介します。
CNCロータリーテーブルの進化:ウォームギヤ駆動からダイレクトドライブ方式へ
従来のウォームギヤ方式とダイレクトドライブ方式のロータリーテーブル技術を比較し、どちらの駆動方式がお客様の加工要件により適しているかを判断します。
加工プロセスに基づいてB軸を選ぶ
横型ロータリーテーブルは、あるモデルが他のモデルより高度な回転機能を備えているという理由だけで選ぶべきではありません。
シンプルな多面加工であれば、B軸割出しこそが工程に必要なものを過不足なく提供できる場合があります。ワーク形状が切削中の協調回転運動を必要とする場合には、B軸連続加工がはるかに重要になります。
したがって、最善のアプローチは、ロータリーテーブルの仕様書からではなく、部品と工具経路から検討を始めることです。
どの面を加工する必要があるのか、その面に到達するためにワークをどのように動かす必要があるのか、回転中に切削が行われるのか、そしてテーブルがどのような荷重を支える必要があるのかを確認してください。そうすることで、必要なB軸構成がずっと明確になります。
最適な横型ロータリーテーブルをお探しですか?
PARKSONは、さまざまなB軸の位置決め、加工方式、ワークサイズ、生産要件に対応する横型CNCロータリーテーブルソリューションを提供しています。
お客様の用途に固定位置決めとB軸連続加工のどちらが必要かわからない場合は、機械とワークの要件をPARKSONにお知らせいただければ、さらに詳しく評価いたします。